 [VIP第1年] 指数:3

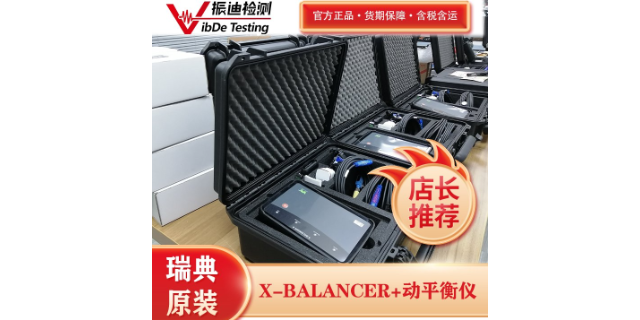
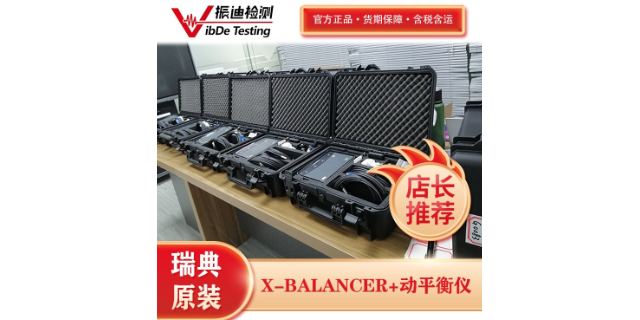
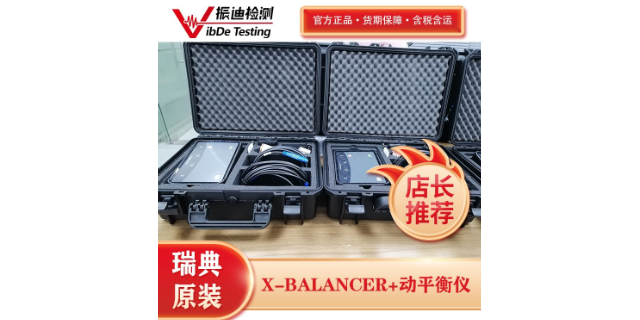
江苏振迪动平衡仪用于泵类叶轮现场校正,可将轴承位置振动速度从4.5毫米每秒以上降至0.6毫米每秒以下。以某化工厂管道泵为例,该泵为单级悬臂式离心泵,叶轮直径280毫米,转速每分钟2900转,电机功率45千瓦,输送介质为腐蚀性化工液体。校正前驱动端轴承振动速度为4.7毫米每秒,非驱动端为3.2毫米每秒,机械密封每三周泄漏一次,每次泄漏需要停机更换密封件,每次停机造成约2万元的产量损失。江苏振迪工程师在泵轴承座水平和垂直方向安装传感器,初始测量显示振动以1倍转频48.3赫兹为主,幅值4.4毫米每秒,相位角110度。仪器推荐试重质量为6克,工程师在叶轮背面0度位置添加试重后,振动变为3.0毫米每秒相位角80度。仪器计算出配重为5克角度200度。工程师在叶轮背面200度位置添加配重后复测,驱动端振动下降至0.5毫米每秒,非驱动端下降至0.4毫米每秒。校正后机械密封连续运行六个月未发生泄漏,使用寿命从三周延长至六个月以上,相当于延长了八倍。现场服务可使用动平衡仪对悬臂转子进行双面校正,减少轴端偏摆引发的振动。苏州转子动平衡仪
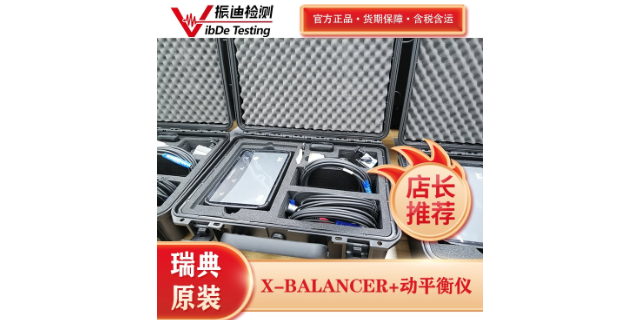
江苏振迪动平衡仪适用于各类切割机砂轮的动平衡校正,包括型材切割机、石材切割机及金属切割机。切割机砂轮直径通常在300至600毫米之间,工作转速每分钟1500至3000转。砂轮不平衡会导致切割面不平整出现波浪纹、砂轮破裂风险增加、切割精度下降以及主轴轴承过早损坏。江苏振迪动平衡仪可在切割机现场完成平衡校正。以某石材切割机为例,该切割机用于切割花岗岩板材,砂轮直径500毫米,工作转速每分钟2000转。校正前主轴振动速度为4.2毫米每秒,切割面出现明显波浪纹,切割精度偏差达到2毫米每米,砂轮每两天需要更换一次。江苏振迪工程师在主轴轴承座位置安装传感器,初始测量显示振动以1倍转频33.3赫兹为主,幅值3.9毫米每秒。仪器推荐试重质量为8克,工程师在砂轮法兰盘0度位置添加试重后,振动变为2.8毫米每秒。仪器计算出配重为10克角度280度。工程师在砂轮法兰盘280度位置添加配重后复测,主轴振动下降至0.6毫米每秒。校正后切割面平整度改善,波浪纹消失,切割精度偏差缩小至0.5毫米每米。砂轮使用寿命从两天延长至三天,即延长百分之三十。苏州刀具动平衡仪江苏振迪检测动平衡仪内置数字跟踪滤波,强噪声环境中转子工频信号,测量重复性误差控制在百分之五以内。
江苏振迪动平衡仪适用于各类磨床砂轮的在线动平衡校正,包括平面磨床、外圆磨床、工具磨床及无心磨床。砂轮在高速旋转时,由于磨料分布不均匀、孔径偏差或修整不当等因素会产生不平衡力,导致主轴振动、工件表面出现振纹、砂轮磨损不均匀以及主轴轴承过早损坏。江苏振迪动平衡仪可测量砂轮在每分钟3000转工况下的振动值,通过添加配重块或在平衡盘上移动配重块的方式消除不平衡量。以某平面磨床为例,该磨床砂轮直径300毫米,工作转速每分钟2800转。校正前砂轮主轴振动速度为2.8毫米每秒,磨削的工件表面粗糙度Ra值为1.6微米,且工件表面可见明显振纹。江苏振迪工程师在砂轮法兰盘上安装传感器,测量显示振动以1倍转频分量为主,判定为不平衡故障。仪器推荐试重质量为2克,添加后振动变为1.5毫米每秒,仪器计算出配重为2.5克角度210度。工程师在法兰盘对应位置添加配重后,主轴振动速度下降至0.4毫米每秒,工件表面粗糙度Ra值降至0.4微米,振纹完全消失。砂轮修整间隔从每班两次减少至每班一次,砂轮使用寿命延长一倍,同时主轴轴承温度从52摄氏度下降至41摄氏度。该校正过程在不拆卸砂轮的情况下完成,用时约30分钟。
江苏振迪动平衡仪适用于锤式破碎机、反击式破碎机及颚式破碎机的转子平衡校正。破碎机转子工作环境恶劣,存在强烈的冲击载荷,平衡状态容易被破坏。不平衡问题在破碎机中表现为轴承振动超标、轴承温度过高、转子轴颈磨损以及锤头或板锤磨损不均匀。江苏振迪动平衡仪采用冲击脉冲滤波技术,在采集振动信号时自动屏蔽冲击分量,提取稳态工频响应。冲击脉冲滤波的原理是设置幅值门限,超过门限的信号被视为冲击干扰并在计算中剔除。以某石灰石锤式破碎机为例,该破碎机转子质量1.2吨,工作转速每分钟980转,配备12个锤头。校正前轴承振动速度为7.8毫米每秒,轴承温度达到78摄氏度,锤头每两周需要更换一次。江苏振迪工程师在轴承座位置安装传感器,由于破碎机运行时冲击明显,原始振动波形中每转一圈有12个冲击脉冲对应12个锤头打击物料。启用冲击脉冲滤波后,仪器自动识别并剔除这些冲击信号,提取出转子不平衡引起的稳态振动分量为3.2毫米每秒。工程师根据滤波后的数据进行平衡校正,在转子端面添加配重65克后,稳态振动下降至0.6毫米每秒,总振动值下降至1.3毫米每秒。江苏振迪检测对同一客户多台设备提供打包检测服务,按设备数量计算总费用。
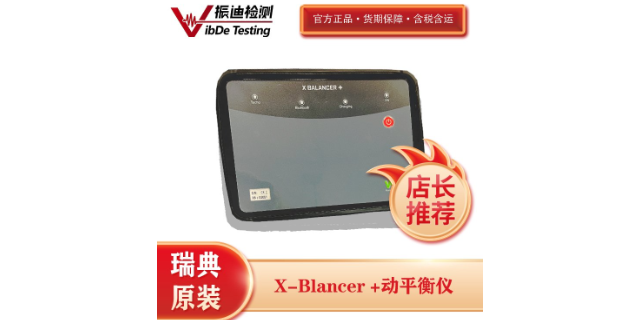
江苏振迪动平衡仪用于真空泵叶轮现场校正,可将壳体振动加速度从3.2个g以上降至0.4个g以下。以某半导体工厂爪式真空泵为例,该真空泵用于晶圆制造过程中的真空吸附,叶轮转速每分钟6000转,泵体为无油干式结构。校正前壳体振动加速度为3.5个g,泵体噪声达到88分贝,极限真空度只能达到50帕,低于工艺要求的20帕。江苏振迪工程师在泵体轴承位置安装传感器,初始测量显示振动以1倍转频100赫兹为主,加速度幅值3.2个g。仪器推荐试重质量为0.5克,工程师在叶轮端面0度位置添加试重后,振动加速度变为2.2个g。仪器计算出配重为0.8克角度330度。工程师添加配重后复测,壳体振动加速度下降至0.3个g,噪声下降至74分贝,下降14分贝。校正后极限真空度从50帕提升至15帕,满足了20帕的工艺要求。同时,轴承温度从65摄氏度下降至59摄氏度,轴承振动速度从3.5毫米每秒下降至0.7毫米每秒。该校正过程用时约1小时,无需拆卸真空泵,在现场直接完成。仪器提供自适应滤波功能,在强背景振动中提取转子工频响应信号。苏州数显动平衡仪
该仪器可存储不同转子类型的校正配方,重复生产时直接调用参数。苏州转子动平衡仪
江苏振迪动平衡仪配备激光转速传感器,可实现非接触式转速测量和自动跟踪功能。激光传感器通过发射红色激光束照射转子表面粘贴的反光贴纸,接收反射脉冲信号计算转速,测量范围为每分钟1转至120000转,测量误差小于正负0.01%。自动转速跟踪功能是指仪器在设备升速或降速过程中,自动锁定当前转速对应的振动频率,确保在非稳态工况下仍能准确采集工频振动分量。这一功能对于需要在多个转速下采集数据的柔性转子平衡尤为重要。以一台汽轮机为例,该汽轮机启动时需要经过暖机过程,转速从每分钟3000转逐步升至8000转,在5000转和6500转附近存在临界转速。江苏振迪工程师将激光传感器对准转子反光贴纸,启动自动跟踪功能。仪器在转速变化过程中实时显示当前转速值和对应的工频振动幅值,全程记录振动随转速变化的曲线。当转速升至5000转时,振动幅值出现一个峰值,达到3.2毫米每秒;升至6500转时出现另一个峰值2.8毫米每秒。苏州转子动平衡仪
文章来源地址: http://yiqiyibiao.chanpin818.com/zyyqyb/cezhenyi/deta_37275392.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。