 [VIP第1年] 指数:3

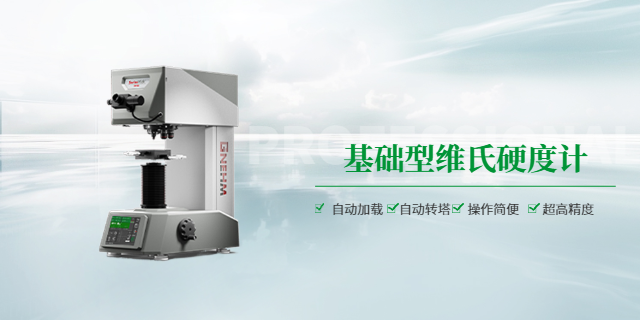
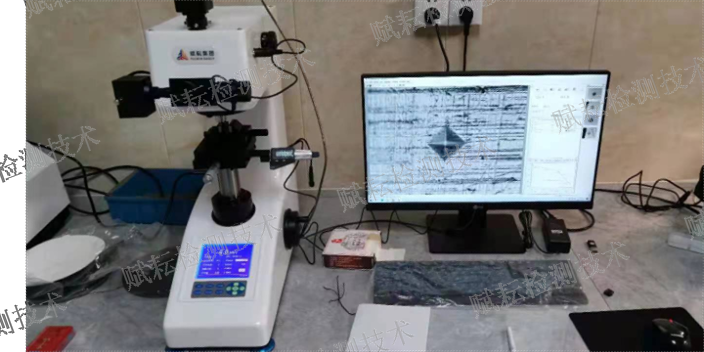
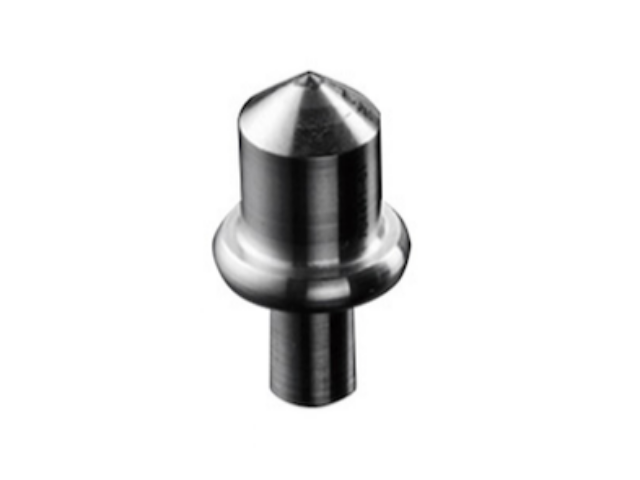
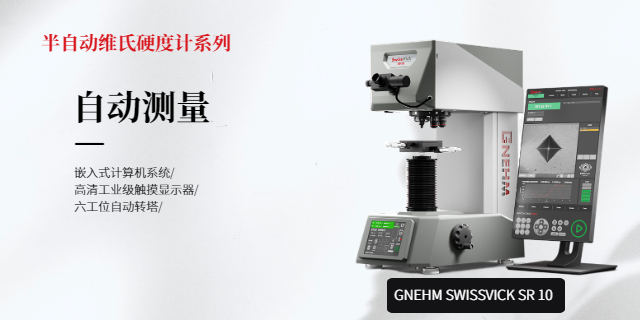
维氏硬度计是一种基于压痕法测量材料硬度的精密仪器,其主要原理是通过在试样表面施加一定载荷,使一个正四棱锥形金刚石压头压入材料表面,形成压痕。随后通过光学系统测量压痕对角线长度,利用公式计算出维氏硬度值(HV)。该方法由英国工程师史密斯和桑德兰于1925年提出,因其压头几何形状稳定、适用范围广而被普遍采用。维氏硬度测试适用于从极软到极硬的各种金属、陶瓷甚至复合材料,尤其适合薄层、小零件或表面处理层(如渗碳、氮化)的硬度评估。测试过程需保持试样表面平整清洁。西安信息化硬度计硬度配件
在航空航天材料检测领域,全自动硬度仪凭借其高精度与高可靠性,成为保障关键材料性能的主要手段。航空航天材料(如钛合金、高温合金、复合材料)对硬度指标要求严苛,且多为高级精密部件,人工测试易造成样品损伤且数据精度不足。全自动机型通过微米级定位与平稳加载,可实现对航天器结构件、发动机涡轮叶片、航空紧固件等部件的精确检测,既避免了人工操作对样品的损伤,又能获取高精度硬度数据;支持多测点连续测试,分析材料硬度分布规律,验证材料在极端工况下的力学稳定性。大庆便携式硬度计检测机身抗震抗干扰,进口自动高精度布氏硬度检测仪在复杂车间环境下稳定输出精确结果。
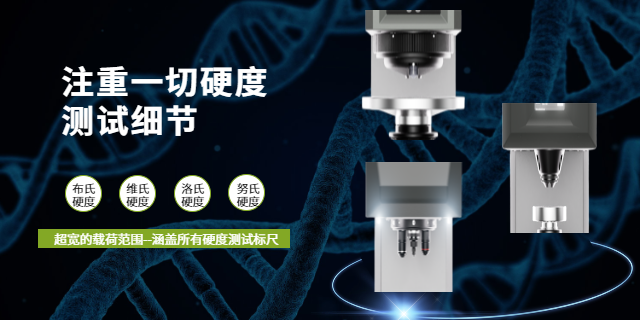
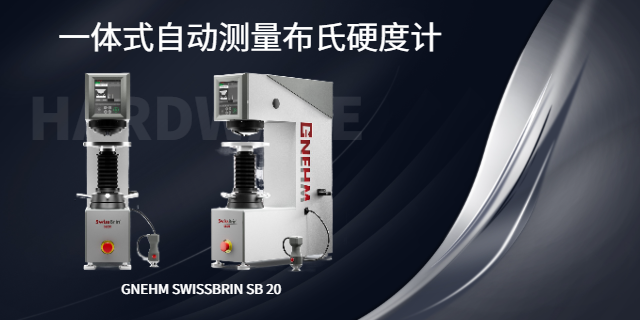
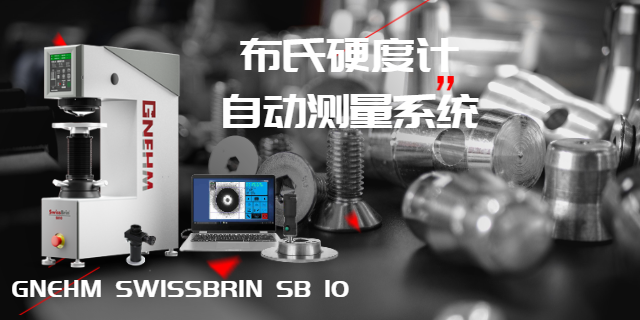
布氏硬度测试仪具有较高的成本效益,尤其适合批量生产企业。其设备采购成本相对较低,操作简单无需专业技术人员,可降低人工成本;测试效率高,能快速完成批量样品检测,提升生产质检效率;样品制备要求低,无需复杂打磨抛光,减少样品处理成本。选型时需关注以下要点:根据检测材料的硬度范围与厚度选择合适的压头类型与试验力范围;批量检测场景优先选择数字化、自动化机型,提升效率与数据追溯性;现场检测需求可选择便携式机型;关注设备的校准精度、稳定性与售后服务,优先选择具备计量认证、服务网点完善的品牌,确保设备长期稳定运行。
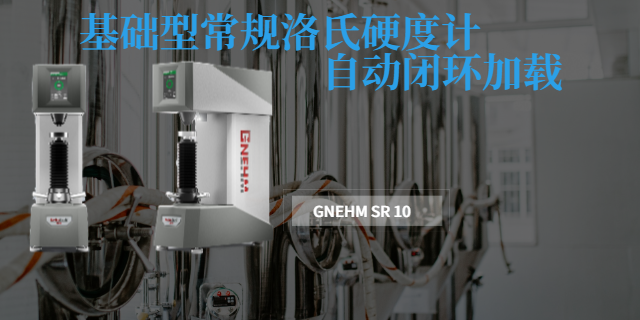
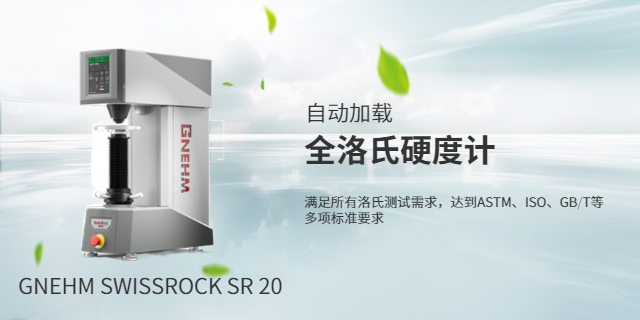
在热处理行业,全洛氏硬度计是工艺验证、参数优化、质量监控的主要检测工具,为热处理工艺改进提供精确的数据支撑。针对淬火工艺,采用 HRC 标尺检测工件表面与心部的硬度差异,判断淬火深度与硬度均匀性,优化淬火温度、冷却速度等工艺参数;针对回火工艺,通过 HRC/HRB 标尺检测不同回火温度下的工件硬度,确定极好回火参数,平衡工件的强度与韧性;针对渗碳、渗氮等表面改性工艺,用 HRC 标尺检测表层硬化层硬度,用 HRB 标尺检测心部硬度,分析渗层深度与性能梯度,优化渗碳、渗氮的温度与时间;针对退火工艺,采用 HRB/HRF 标尺检测材料软化效果,确保材料后续加工性能。全洛氏硬度计可快速切换标尺,完成多部位、多硬度区间的检测,大幅提升热处理工艺优化效率。常规洛氏硬度计适用于大多数金属材料的硬度测试。
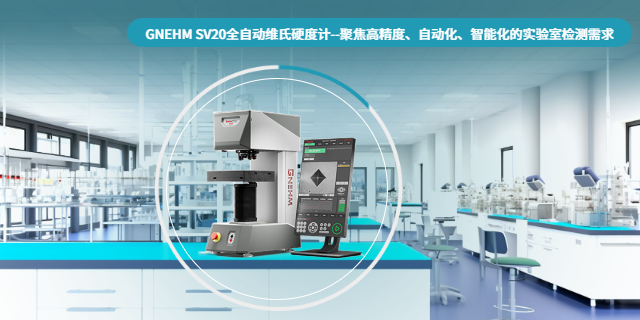
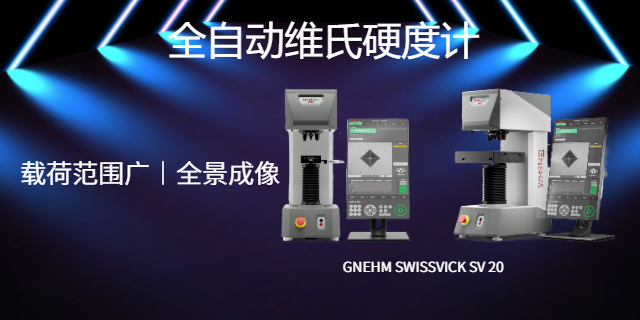
当前全自动维氏硬度检测仪正朝着 “超精密化、智能化、多功能化、小型化” 方向快速迭代。超精密化方面,采用激光干涉测量技术与纳米级传感器,将压痕测量精度提升至 0.0001μm 级别,满足纳米材料检测需求;智能化方面,集成 AI 视觉识别与机器学习算法,实现样品自动定位、缺陷识别与数据异常预警,部分机型支持语音控制与远程操作;多功能化方面,高级机型整合硬度测试、微观形貌观察、元素分析等功能,实现 “一站式” 材料表征;小型化方面,便携式全自动维氏硬度检测仪兴起,采用轻量化设计与电池供电,满足现场检测、大型工件上门检测等特殊需求。此外,设备与工业互联网的融合趋势明显,支持与 MES、LIMS 系统深度对接,实现检测数据的智能化管理。配套说明书详细易懂,布氏压痕测量系统用户可快速掌握操作要点。河北新型硬度计检定
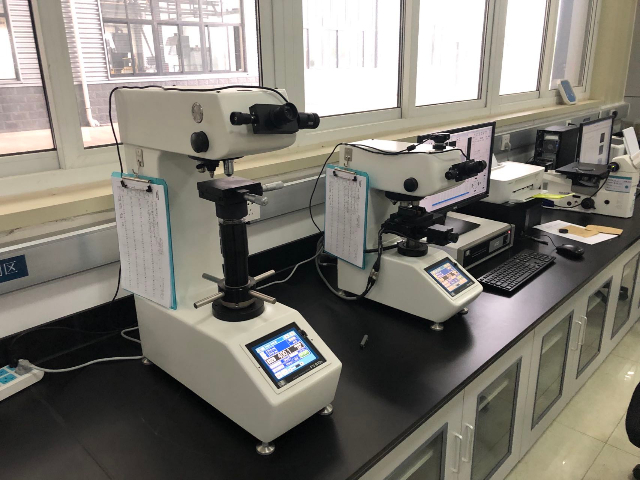
适配常温检测场景,显微洛氏硬度测试仪性能稳定,满足科研与生产检测需求。西安信息化硬度计硬度配件
布氏硬度计的测试误差主要来源于设备、操作与样品三个方面。设备方面,压头磨损、试验力不准确、测量工具精度不足会导致误差,需定期校准试验力(通常 6-12 个月一次)、检查压头表面是否光滑,使用标准硬度块验证仪器精度;操作方面,试验力选择不当、保荷时间不足、压痕测量偏差会影响结果,需根据材料厚度与硬度合理匹配试验力,确保保荷时间充足,测量压痕时多次测量取平均值;样品方面,表面不平整、厚度不足、组织不均匀会导致误差,需对样品进行打磨处理,确保表面平整,选择厚度符合要求的工件,对组织不均匀材料适当增加测试点数。通过以上措施,可将布氏硬度测试误差控制在 ±3% 以内,保障数据准确性。西安信息化硬度计硬度配件
文章来源地址: http://yiqiyibiao.chanpin818.com/shiyanji/yingduji/deta_38895918.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。