 [VIP第1年] 指数:3

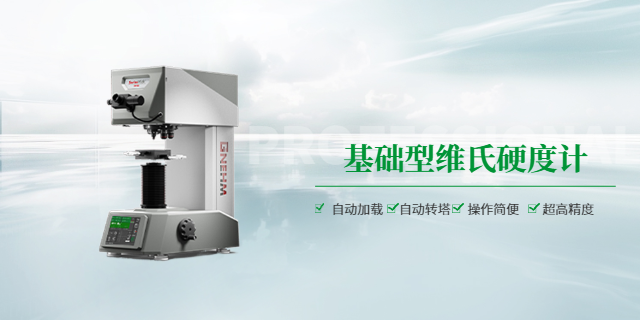
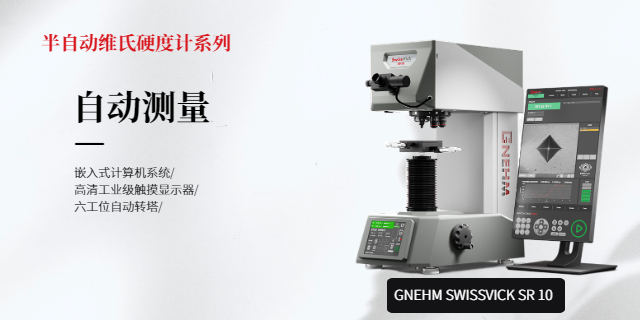
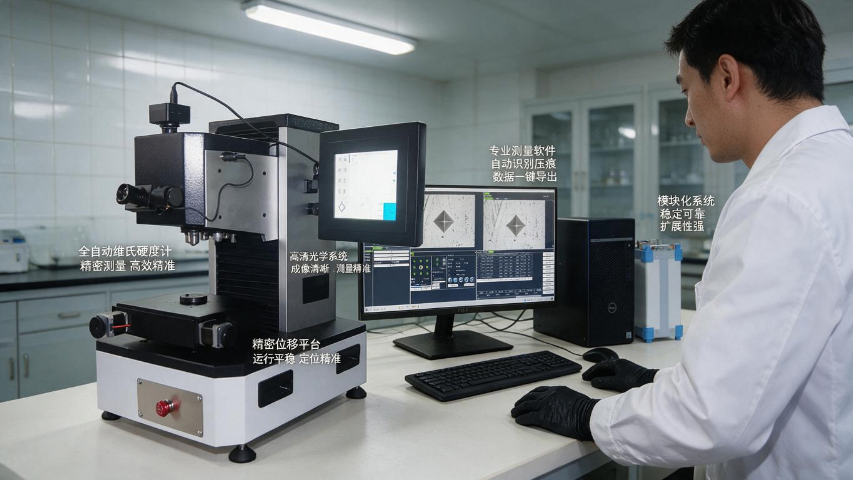
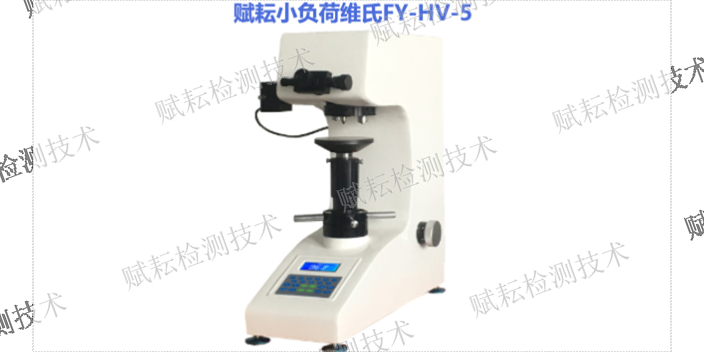
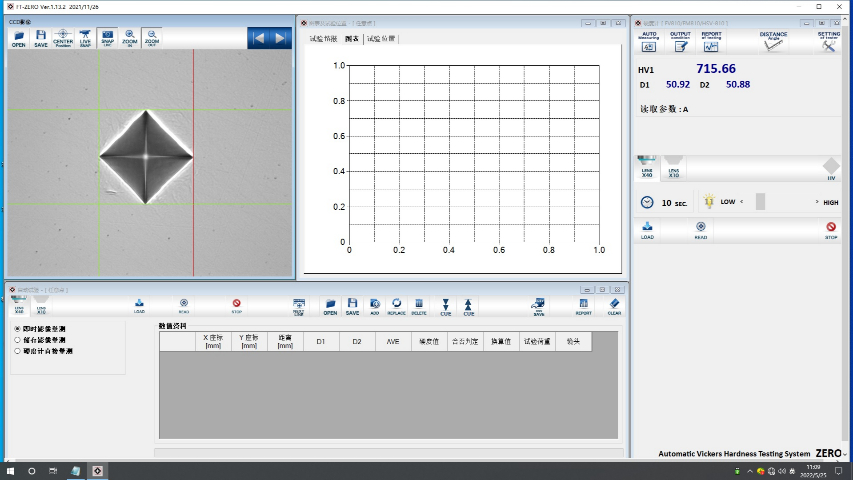
规范的校准与维护是保障进口表面维氏硬度检测仪性能的关键。校准流程包括:试验力校准(使用标准微测力计,误差控制在 ±0.01gf 以内)、压头尺寸校准(通过显微镜测量压头顶角与棱边,确保符合标准)、示值校准(使用标准显微硬度块,测试结果与标准值偏差需在 ±0.5HV 以内),建议每 3 个月校准一次。日常维护中,需保持设备工作环境清洁干燥、无强烈振动;光学镜头需定期用专属镜头纸擦拭,避免指纹、油污堆积;压头需妥善存放于专属包装盒中,避免碰撞损伤,定期检查磨损情况并更换;加载系统需定期检查密封性,确保加载平稳。热处理行业优先选择,显微维氏硬度测试仪评估热处理工艺效果,检测硬化层质量。哈尔滨零部件检测硬度计怎么用
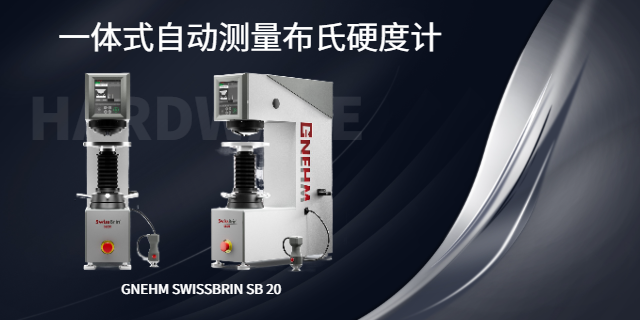
万能硬度计的主要技术优势体现在 “多功能兼容、高精度、高稳定性” 三大维度。其一,多制式自由切换,无需额外购置单一制式硬度计,大幅降低设备投入成本,节省实验室空间;其二,采用进口高精度力传感器与闭环加载系统,试验力控制精度 ±0.1%,压痕测量分辨率达 0.1μm,测试精度可达 ±0.3%,远优于单一制式普通硬度计;其三,适配性极强,可检测金属、非金属、薄膜、镀层、精密零部件等多种样品,满足从原材料筛查到成品质检、从宏观性能评估到微观结构分析的全流程需求。其主要价值在于为企业与科研机构提供高效、整体、精确的硬度检测解决方案,提升检测效率与数据可靠性。黑龙江新型硬度计型号进口主要技术赋能,基础布氏硬度仪高精度测量,满足常规质检标准要求。
规范的校准与维护是保障布氏硬度测试仪测试精度与使用寿命的关键。校准流程包括:试验力校准(使用标准测力计,误差需控制在 ±1% 以内)、压头尺寸校准(通过显微镜测量压头直径,确保符合标准)、示值校准(使用标准硬度块,测试结果与标准值偏差需在允许范围内),建议每 6-12 个月校准一次。日常维护中,需保持设备工作环境清洁干燥、无强烈振动,避免灰尘与湿度影响液压系统和机械结构;工作台面与夹具需定期清理,防止铁屑、油污堆积;液压式机型需定期检查液压油位与清洁度,及时补充或更换液压油;压头需妥善存放,避免碰撞损伤。
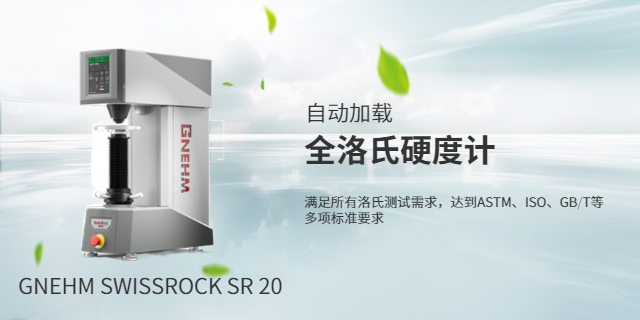
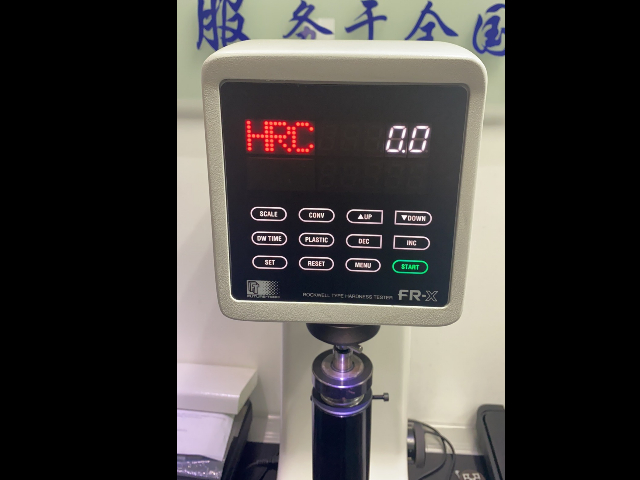
全洛氏硬度计的检测误差主要源于设备、操作、样品三个方面,规范管控可将误差控制在国标允许范围。设备层面,压头磨损、试验力偏差、位移传感器失准是主要诱因,需定期用标准洛氏硬度块校准(每 3–6 个月一次),检查压头表面光滑度,磨损后及时更换;操作层面,标尺选择错误、样品放置倾斜、保荷时间不足会导致结果偏差,需根据材料正确选择标尺,用专属夹具固定样品,确保保荷时间 2–3 秒;样品层面,表面粗糙、厚度不足、组织不均匀会影响精度,需将样品打磨至 Ra≤1.6μm,确保厚度≥10 倍压痕深度,选择组织均匀区域测试。此外,设备远离振动、灰尘环境,可有效减少数据波动。配备高清触控显示屏,高精度布氏硬度测试仪操作便捷,读数清晰直观。
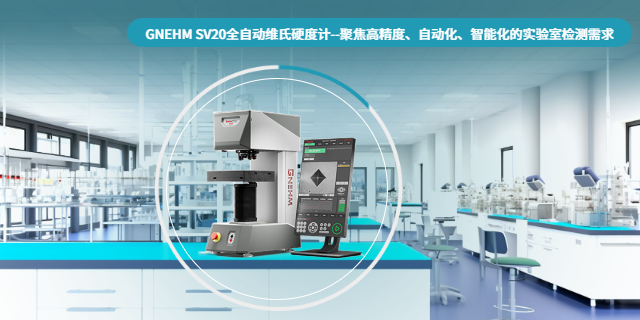
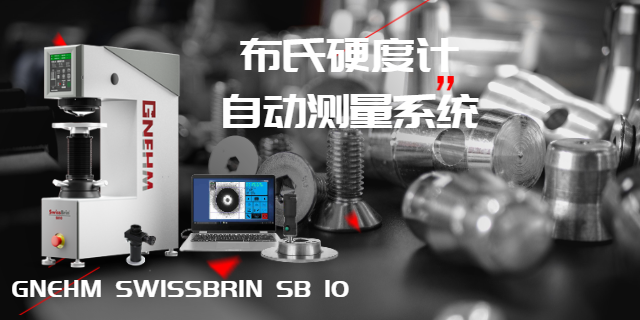
精确使用布氏硬度计需遵循明确操作规范与样品要求。操作时,需根据材料类型选择匹配的压头、试验力与保荷时间(通常 10-30 秒),确保压痕直径为压头直径的 0.25-0.6 倍;工件需放置平稳、固定牢固,避免测试中移位导致压痕变形;卸荷后需在压痕垂直方向测量两次直径,取平均值计算硬度值。样品制备方面,测试表面需平整清洁,无油污、氧化皮或明显划痕,表面粗糙度 Ra≤1.6μm,必要时进行打磨处理;工件厚度不小于压痕深度的 10 倍,防止压痕穿透影响测试结果。机身结构稳固抗震,进口布氏压痕测量系统不受轻微振动影响,检测稳定。青海巴氏硬度计压头
支持远程监控与操作,显微洛氏硬度测试仪可实时查看检测进度与数据。哈尔滨零部件检测硬度计怎么用
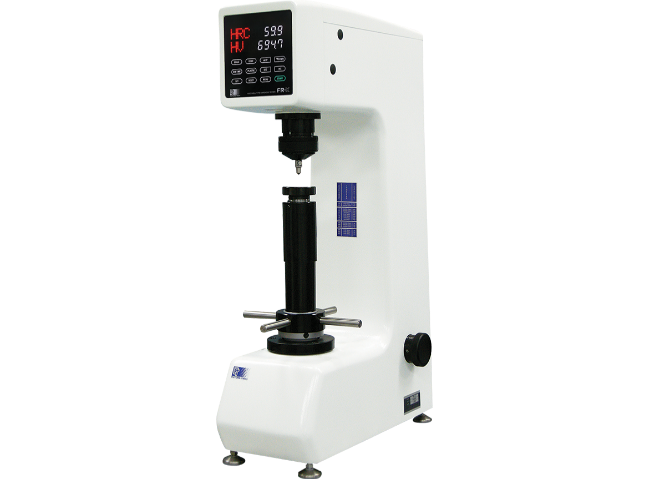
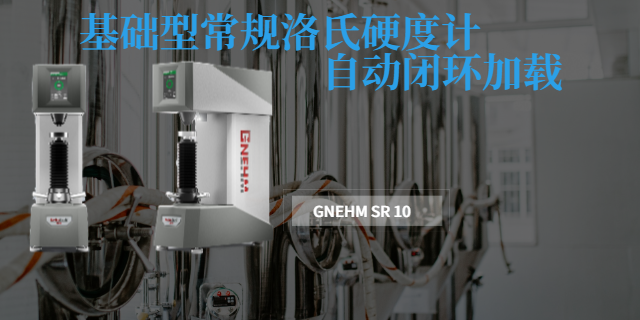
常规洛氏硬度计分表盘式(指针式)与数显式两大类型,主要差异体现在读数方式、数据精度、使用场景,可根据实际需求选择。表盘式洛氏硬度计为经典款,通过指针指示硬度值,结构简单、故障率极低、价格亲民,适合车间现场快速筛查,缺点是读数易受人为视角影响,存在轻微读数误差;数显式洛氏硬度计为升级款,通过液晶屏直接显示数字硬度值,读数直观、无视觉误差,部分机型支持数据存储与简单统计,适合实验室精确检测与小批量数据记录,缺点是价格略高,电子元件存在轻微故障风险,对使用环境的防尘、防潮要求稍高。两者主要检测精度一致,均满足常规质检要求,车间现场优先表盘式,实验室优先数显式。哈尔滨零部件检测硬度计怎么用
文章来源地址: http://yiqiyibiao.chanpin818.com/shiyanji/yingduji/deta_38581828.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。