 [VIP第1年] 指数:3

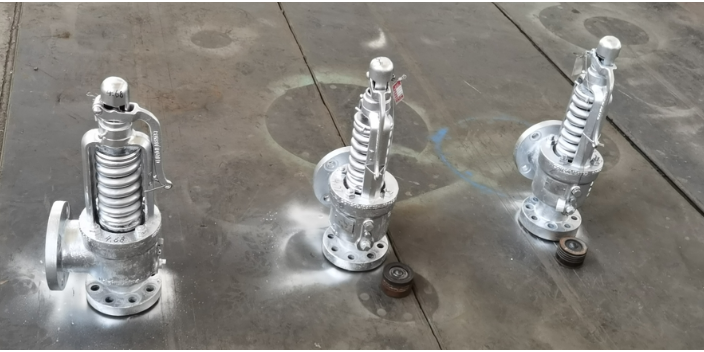
安全阀无法正常回座是一种较为严重的故障。这可能是由于阀瓣在起跳后被卡住、弹簧力不足或者介质在阀瓣上产生的吸附力过大等原因造成。例如,在化工生产中,如果安全阀无法及时回座,会导致大量介质持续排放,不*造成资源浪费,还可能引发环境污染和安全事故。还有一种情况是安全阀的频跳,即安全阀在压力未达到设定值时频繁起跳。这可能是由于安全阀的选型不当、进口管道阻力过大、系统压力波动频繁或者安全阀的安装位置不正确等原因所致。深入分析这些故障的原因,有助于技术人员在维修过程中采取针对性的措施,快速准确地解决问题,恢复安全阀的正常性能。安全阀维修时,应该避免背压现象,若装设排泄管。浦东新区储气罐安全阀维修
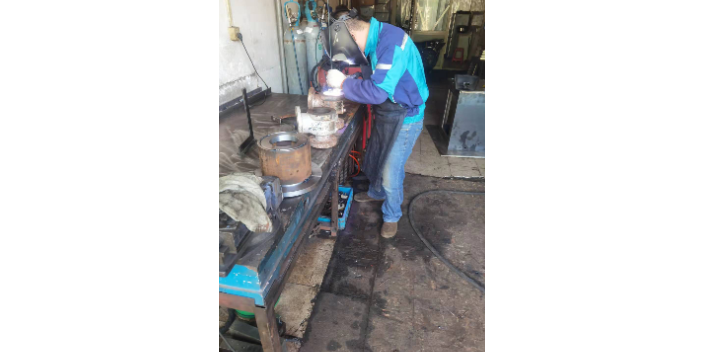
安全阀安全运行的可靠与否是关系到使用设备和人身安全的重要保障,所以要给予足够的重视。安全阀在使用中有以下几种要求:①安全阀的选用要得当;②安全阀要有足够的灵敏度;③压力降到规定值时,阀芯与阀座要及时关闭并保持关闭严密;④安全阀的选用错误,也就是把量程小安全阀安装在压力大的设备上,就会使安全阀容易损坏,也会给设备安全带来重大事故;⑤安全阀的安装不当,会导致重心不正卡死;⑥阀瓣不回座;⑦阀瓣频跳或振动。上海内置式安全阀维修哪家好安全阀在装配的过程中阀芯与阀座之间未完全对正或有透光现象,必须重新对安全阀进行装配。
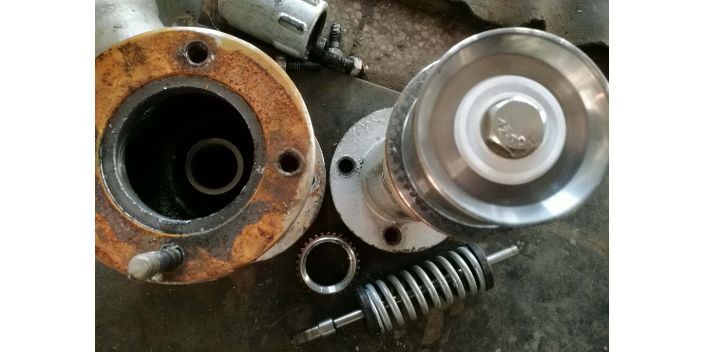
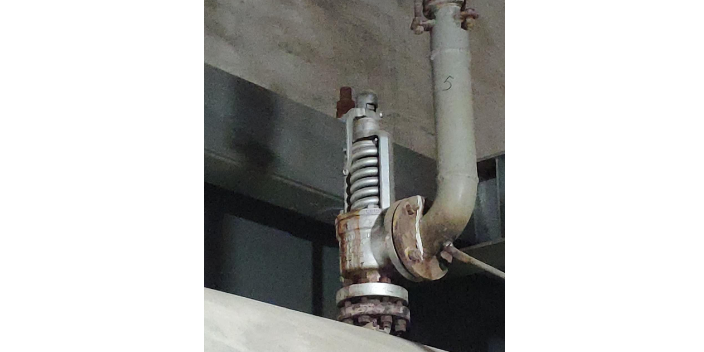
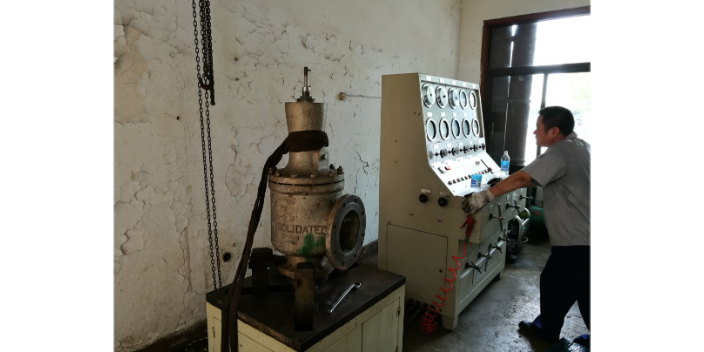
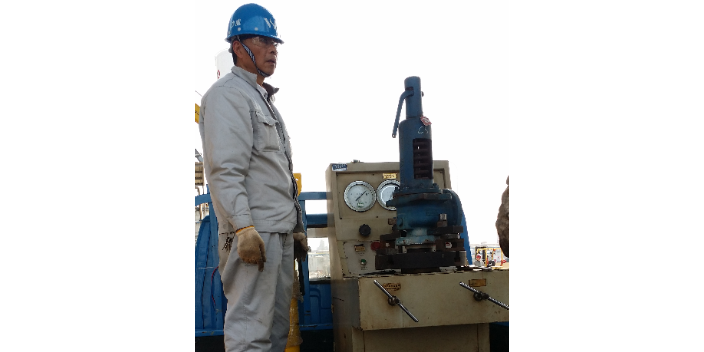
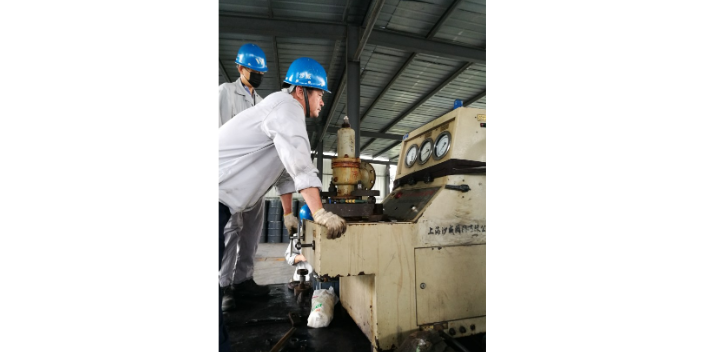
安全阀的整定压力都有一定的误差,但只要符合使用要求和允许误差,便认为此安全阀的实际开启压力就是此安全阀的整定压力。当整定压力小于或等于0.5Mpa时,实测整定值与要求整定值的允许误差为±0.014Mpa;当整定压力大于0.5Mpa时,允许误差为±3%的整定压力。当安全阀进口受压整定压力时,排放口放置与校验人员人员相反的方向,校验人员头部应偏离安全阀顶部,以免发生意外伤害。使用单位对安全阀重要性意识的缺乏,疏于管理,造成特定环境中的安全阀严重锈蚀、锈死;安全阀排放口出现鸟窝、死鼠、飞虫等现象。
研磨时常见缺陷、产生原因及防止方法:密封面成凸形或不平整。其原因可能是研具不平整。应重新磨平研具再研磨,并注意检查研具的平面度,研磨时挤出的研磨剂积聚在工件边缘,未擦去就继续研磨。应擦去后再研磨,研磨时压力不匀,研磨过程中后应时常转换一角度后再研磨,研磨剂涂得太多,应均匀适量使用,涂抹适当;研具与导向机构配合不当,应适当配合;研具运动不平稳。研磨速度应适当,防止研具与工件非研磨面接触。密封面不光洁或拉毛。其原因可能是:研磨剂选择不当,应重新选择研磨剂;研磨剂掺入杂质,应先做好清洁工作再进行研磨操作;研磨剂涂得厚薄不匀,应均匀涂抹;精研磨时研磨剂过干;研磨操作时压力过大,压碎磨粒或磨料嵌入工件中。要保护好阀座密封面,然后把调解圈旋到阀座上,其位置一定要比密封面低1~2mm;
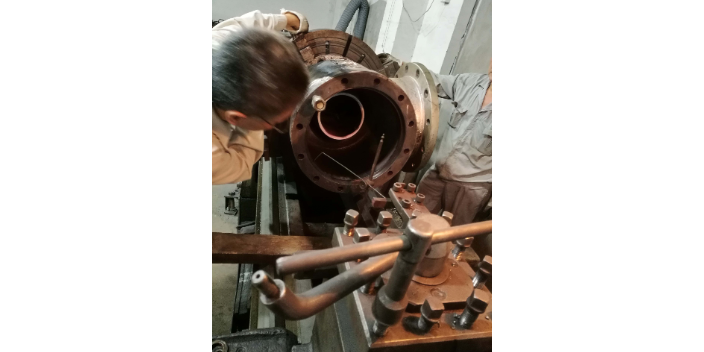
安全阀维修时,对于额定蒸汽压力小于或等于3.82MPa的锅炉,安全阀喉径不应小于25毫米;对于额定蒸汽压力大于3.82MPa的锅炉,安全阀喉径不应小于20毫米。安全阀一般应装设排汽管,排汽管应直通安全地点,并有足够的截面积,保证排汽畅通。安全阀排气管底部应装有接到安全地点的疏水管,在排气管和疏水管上都不允许装设阀门。压力容器的安全阀尽量直接装在压力容器本体比较高的位置上,液化气体贮罐的安全阀必须装设在气相部位,一般可用短管与容器连接,则此安全阀短管的直径应不小于安全阀的阀径。各部分零件要清洗干净;崇明区安全阀维修修复
弹簧上下两端不平行,造成阀瓣与阀芯因压力不平均,而导致损坏;浦东新区储气罐安全阀维修
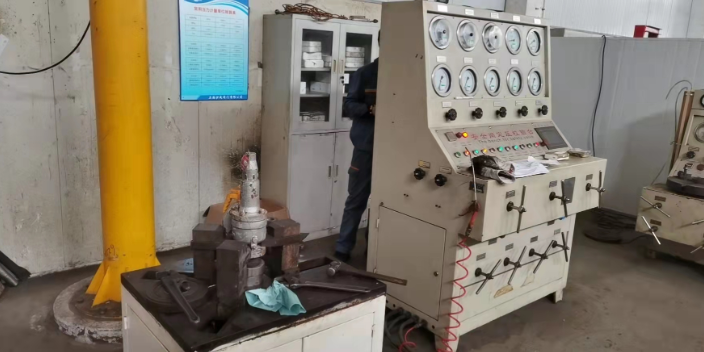
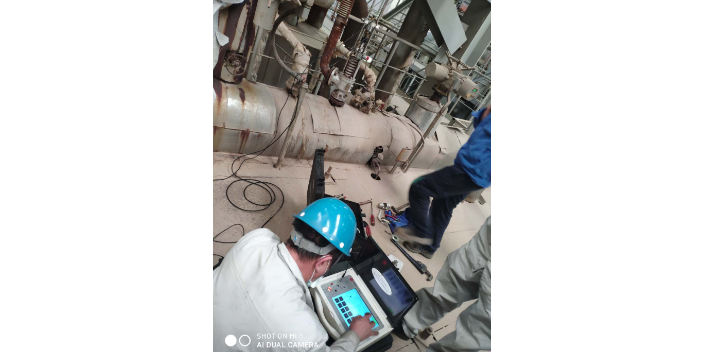
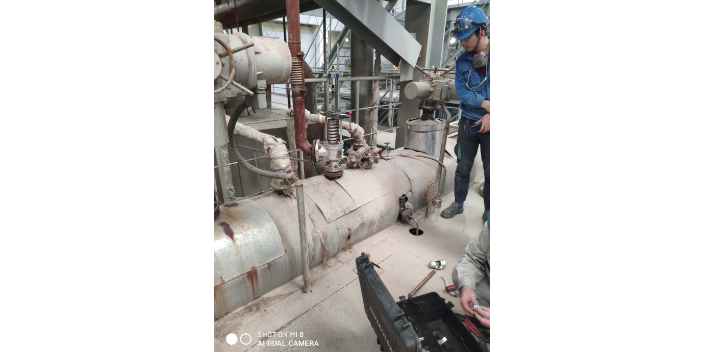
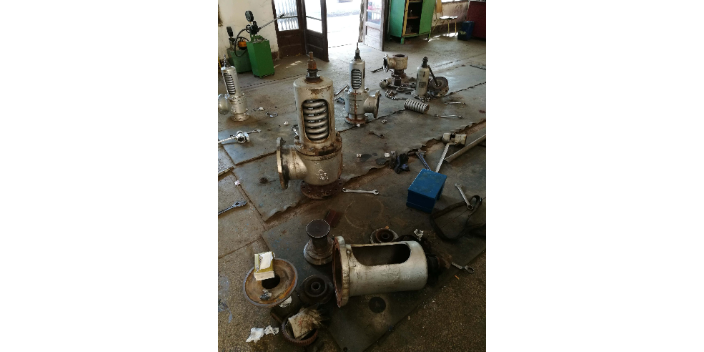
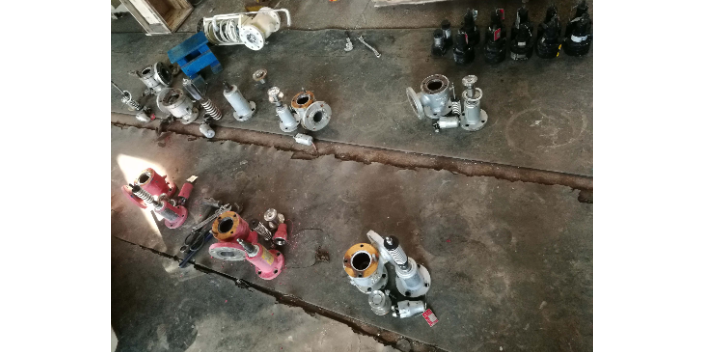
安全阀维修通常遵循一套严谨而有序的流程,以确保维修工作的高效性和质量。首先,接到维修任务后,维修团队会对安全阀进行初步检查,包括外观、标识、运行记录等方面的审查,初步判断故障类型和可能的原因。接下来,将安全阀从系统中拆卸下来,并运送到专门的维修车间。在拆卸过程中,要小心操作,避免对安全阀和周边管道造成损伤。到达维修车间后,进行仔细的拆解和清洗。将各个零部件仔细分离,去除污垢、锈蚀和杂质。然后,对每个零部件进行详细的检查和检测。使用专业的工具和设备,如量具、探伤仪等,评估零部件的磨损、变形、裂纹等情况。根据检测结果,确定需要更换或修复的零部件。浦东新区储气罐安全阀维修
文章来源地址: http://yiqiyibiao.chanpin818.com/famen/anquanfa/deta_39331025.html
免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的用户,本网对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。